




 打开微信扫一扫
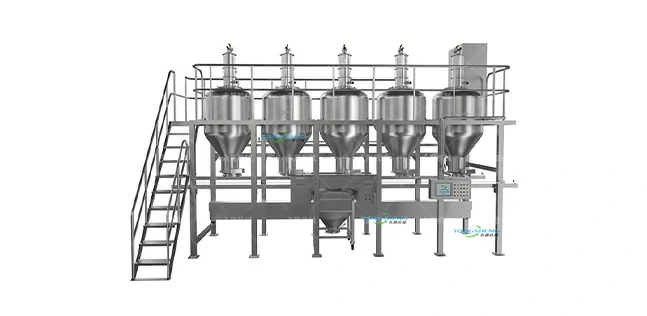
反应釜固体投料装置
详情咨询
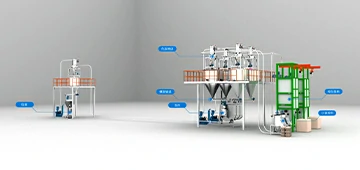
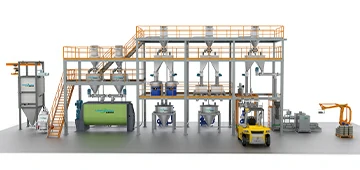
反应釜固体粉料投料装置是一种集拆包、输送、计量、投料于一体的自动化设备,旨在解决传统人工投料存在的粉尘污染、计量误差大、效率低等问题。其核心功能包括:
无尘化投料:通过负压系统(如真空上料机)或密闭管道输送,减少粉尘外溢。
精准计量:采用失重式或增重式称重模块,精度可达0.3%-0.5%。
防爆与安全:针对易燃易爆物料(如金属粉末、有机粉体)设计防爆结构。
一、核心组成与技术原理
1. 原料存储与拆包单元
l 吨袋/小袋拆包机:自动破袋,减少人工干预,配备防粉尘逸散设计。
l 缓存料仓:暂存拆包后的物料,通常配置除尘器(如脉冲布袋除尘)和流化器辅助下料。
2. 计量与输送单元
l 称重模块:高精度传感器实时监测重量。
l 输送方式:
气力输送:负压气力输送,适用于自动化、高洁净度场景。
机械输送:螺旋输送机、振动给料机。
3. 智能控制系统
l PLC控制系统:支持配方管理、数据追溯,与MES系统对接实现远程监控。
l 安全防护:急停按钮、过载保护等。
二、技术优势与创新点
1. 粉尘控制
负压输送系统使车间粉尘浓度降低,符合环保要求。
振动电机与滤芯设计(如PTFE覆膜滤芯)减少残留。
2. 效率提升
自动拆包与连续输送使效率提升,替代人工劳作强度大的现象。
3. 多样化适配
材质选择:304/316L不锈钢、防腐喷涂,适应酸碱环境。


 豫公网安备41072102000446号 | 豫ICP备20006055号-6