在化工生产领域,粉体物料的输送始终是关乎效率与安全的关键环节。传统气力输送设备易产生粉尘泄漏、静电积聚等隐患,而真空上料机以其独特的负压输送原理,正成为化工行业粉体处理青睐的解决方案。本文将解析真空上料机在化工粉体输送中的技术优势与应用价值。

一、化工粉体输送的三大核心痛点
化工行业粉体物粒径分布广,传统输送方式面临以下挑战:
粉尘污染:正压输送可能导致物料泄漏,危害操作环境;
安全隐患:部分物料可能不宜与人体接触,或摩擦产生的静电;
精度不足:人工投料或机械输送难以控制配料比例。
真空上料机通过负压密闭输送,从根源上解决这些问题,成为化工企业的升级优选。
二、真空上料机技术优势
针对化工粉体的特殊性,真空上料机展现出以下技术亮点:
防爆设计:可根据工况需要定制防爆;
高精度控制:可增加计量模块,精度达到千分之五左右,满足精细化工需求;
过滤精度:滤芯可拦截0.45μm以上颗粒;
材质兼容性:接触部件可采取304/316不锈钢等材质,可根据需求进喷涂特氟龙涂层;
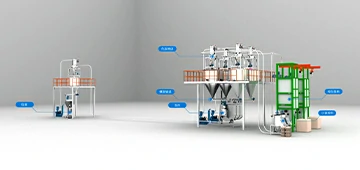
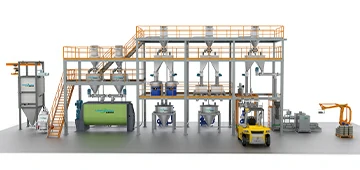
模块化集成:支持多料仓切换,实现自动化生产流程;
多品种切换:同一系统可处理不同批次物料;
长距离输送:20米内高度,80米内水平输送。
日常维护建议:
定期检查滤芯完整性
每周校验称重模块精度
每季度进行防爆组件检测
作为化工粉体输送的革新设备,真空上料机不仅解决了安全与效率的矛盾,更推动生产流程向智能化转型。随着化工企业对环保及效率要求的提升,真空上料机将成为保障安全生产的重要拼图。如需获取更多选型指导或行业案例,欢迎联系永晟技术团队获取定制方案。





 打开微信扫一扫


 豫公网安备41072102000446号 | 豫ICP备20006055号-6